机械零件数控车削加工工艺与关键技术探析
摘要:随着制造业向高精度、高效率方向发展,数控车削加工已成为机械零件制造的核心技术之一。本文从数控车削的基本原理出发,详细分析了典型机械零件的加工工艺、刀具选择、切削参数优化及常见问题对策,旨在为实际生产提供理论参考与技术指导。
一、引言
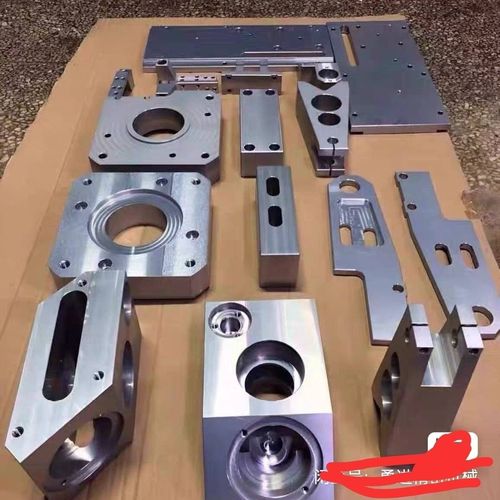
机械零件是各类机械设备的基本组成单元,其加工质量直接影响整机的性能与寿命。传统车削加工依赖人工操作,难以满足复杂形状、高精度及批量生产的需求。数控车削(CNC Turning)通过数字化控制刀具与工件的相对运动,能够高效、精准地完成外圆、内孔、端面、螺纹、锥面及复杂回转曲面的加工,已广泛应用于汽车、航空航天、模具及通用机械等领域。
二、机械零件数控车削加工工艺要点
1. 零件工艺性分析
在加工前,需对机械零件图纸进行全面分析,明确尺寸精度、形位公差、表面粗糙度等技术要求。对于细长轴、薄壁套筒等刚性不足的零件,应制定增加工艺筋、分序加工或采用中心架等辅助支撑方案。
2. 毛坯与装夹方式
根据零件形状与批量选择棒料、铸件或锻件。装夹常采用三爪自定心卡盘、弹簧夹头或液压夹具;对于异形零件,可设计专用工装或使用四爪单动卡盘,确保定位精度与夹紧力适中,避免变形。
3. 刀具选择
数控车削常用刀具包括外圆车刀、内孔镗刀、切槽刀、螺纹刀等。刀具材料应根据工件材料(如45钢、不锈钢、铝合金、钛合金)选取:高速钢用于低速精加工,硬质合金涂层刀具适合高速切削,CBN或陶瓷刀具用于淬硬钢及高温合金。刀尖圆弧半径影响表面质量与切削力,需合理选用(如R0.4、R0.8)。
4. 切削参数确定
切削三要素——切削速度vc、进给量f、背吃刀量ap——需综合平衡效率、质量与刀具寿命。例如车削45钢外圆,粗车可取vc=120~150 m/min,f=0.2~0.3 mm/r,ap=2~4 mm;精车取vc=180~220 m/min,f=0.08~0.15 mm/r,ap=0.2~0.5 mm。同时应充分使用切削液以降低温度、改善排屑。
5. 编程与仿真
采用手工编程或CAM软件(如Mastercam、UG)生成G代码。关键尺寸可通过宏程序、刀尖半径补偿(G41/G42)保证精度。加工前建议在仿真软件中验证刀轨,防止干涉与撞刀。
三、典型机械零件数控车削案例
以某传动轴为例,材料为40Cr,需加工外圆φ30h6、轴肩端面及M24×1.5螺纹。工艺路线:粗车外圆及端面→钻中心孔→精车外圆达尺寸→切退刀槽→车螺纹。采用CK6140数控车床,硬质合金涂层刀具,主轴转速粗车800 r/min、精车1200 r/min,进给量0.1 mm/r,切深0.3 mm,表面粗糙度稳定达到Ra1.6 μm,满足图纸要求。
四、常见问题与对策
- 尺寸精度超差:可能由刀具磨损、热变形或丝杠间隙引起。应定期检测刀具、加注润滑油,并利用数控系统反向间隙补偿功能。
- 表面粗糙度不达标:采取提高转速、减小进给、修光刃刀具、充分冷却、消除积屑瘤等措施。
- 刀具崩刃:优化切削参数,避免悬伸过长,选用韧性更好的刀片牌号或涂层。
- 切屑缠绕:调整断屑槽型、增大进给或采用高压内冷,确保排屑顺畅。
五、发展趋势
当前数控车削正朝向车铣复合、五轴联动、智能化监控及绿色切削方向发展。利用刀具磨损在线监测、自适应控制及数字化孪生技术,可进一步提升机械零件的加工精度与效率,降低废品率。
六、结论
数控车削加工是机械零件制造的关键环节。合理制定工艺路线、正确选用刀具与切削参数、规范编程与操作,并针对性解决加工缺陷,才能稳定获得高精度、高质量的零件。随着智能装备与工艺技术的融合,数控车削将在高端装备制造中发挥更大作用。
如若转载,请注明出处:http://www.xyk12580.com/product/41.html
更新时间:2026-09-19 01:02:48